

Оборудование для продольных малых желобов
Подробная информация о продукте Станок для формирования фотоэлектрических желобов – это специализированное оборудование для производства водосточных желобов для фотоэлектрических систем, которое широко используется на фотоэлектрических эл...

Оборудование для поперечных малых желобов
Подробная информация о продукте Станок для формирования фотоэлектрических желобов – это специализированное оборудование для производства водосточных желобов для фотоэлектрических систем, которое широко используется на фотоэлектрических эл...

Станок для обжимных желобов
Подробная информация о продукте Станок для формирования фотоэлектрических желобов – это специализированное оборудование для производства водосточных желобов для фотоэлектрических систем, которое широко используется на фотоэлектрических эл...

M-образный желобный станок
Подробная информация о продукте Станок для формирования фотоэлектрических желобов – это специализированное оборудование для производства водосточных желобов для фотоэлектрических систем, которое широко используется на фотоэлектрических эл...

Продольно-резочный станок
https://cdn.cnyandex.com/ra4pn7i/uploads/video3-1.mp4 Подробная информация о продукте Станок продольной резки (также известный как станок продольной резки или продольно-поперечный станок) – это вид промышленного оборудования, исполь... 
Станок для водосточных желобов теплиц
Подробная информация о продукте Машины для полива теплиц широко используются в многопролетных пленочных теплицах, теплицах с печатными платами, теплицах с печатными платами и т. д. Основными характеристиками являются устойчивость, безопасность,... 
Рама для роллетных ворот
https://www.gcmetalrollforming.com/wp-content/uploads/Машина-для-производства-рулонных-ворот-OEM_ODM-машина-для-профилирования-полос-рулонных-ворот-из-стали-по-индивидуальному-заказу_.mp4 Подробная информация о продукте Станок для ... 
Роликовый станок для кровельной черепицы
https://cdn.cnyandex.com/ra4pn7i/uploads/video6.mp4 Подробная информация о продукте Пресс для черепицы является эффективным и универсальным оборудованием, предназначенным для производства высококачественной металлической черепицы, настенн... 

Станок для профилирования дорожных барьеров
https://cdn.cnyandex.com/ra4pn7i/uploads/video7.mp4 Подробная информация о продукте Высокоскоростная машина для формирования ограждений – это специальное оборудование для производства ограждений для шоссе, которые широко используютс... Наши новости

10
09/2026Производство профилегибочного оборудования в провинции Хэбэй, Цанчжоу: использование преимуществ промышленных кластеров для создания глобального высокогорья для поставок оборудования для производства валковых прессов.
На фоне быстрого развития мирового строительства стальных конструкций, новой фотоэлектрической энергетики и промышленности по обработке металлических профилей, оборудование для профилирования (профилирования) в качестве основного оборудования для обработки металлических профилей продолжает пользоваться спросом на зарубежных рынках. Город Цанчжоу, провинция Хэбэй, Китай, с десятилетиями промышленного накопления, полной производственной цепочкой добычи и переработки, выдающимися возможностями индивидуальных исследований и разработок и развитой системой внешней торговли за рубежом, стал крупнейшим и наиболее полным промышленным кластером машин и оборудования для профилирования профилей в Китае. Ее продукция продается в больших количествах в Россию, Среднюю Азию, на Ближний Восток, в Юго-Восточную Азию и в другие части мира, становясь блестящей визитной карточкой «Сделано в Хэбэе» для выхода на международный рынок для жителей провинции Хэбэй… Ядро профилирующей промышленности Цанчжоу сосредоточено в Ботоу, Дунгуане, Наньпи и других районах, где более 400 вспомогательных компаний, занимающихся добычей и переработкой продукции, собрались для создания полноценной промышленной экосистемы, охватывающей литье сырья, обработку валков, сварку листового металла, гидравлические компоненты, электрические системы управления, полную сборку машин, тестирование и отладку, а также логистический экспорт, образуя уникальную отраслевую экосистему. «Одночасовой цикл поставок», от основного хоста до каждого компонента, позволяет быстро завершить местное производство и сопоставление. Это также является основным конкурентным барьером для профилегибочного оборудования Cangzhou Cangzhou Daily. В отличие от других децентрализованных производственных зон страны, Цанчжоуский промышленный пояс достиг специализированного разделения труда. Некоторые компании специализируются на производстве рам мэйнфреймов, некоторые компании активно участвуют в обработке пресс-форм, а некоторые специализируются на интеллектуальных системах управления ПЛК и гидравлических силовых агрегатах. Все компании работают вместе, чтобы значительно сократить производственный цикл всей машины. При той же конфигурации производственный цикл можно сократить более чем на 30%. Скорость реагирования на заказы находится на лидирующем уровне в данной отрасли во всем мире. Бохайская сеть сегодня. После того, как зарубежные клиенты размещают заказы, доставка может быть эффективно завершена: от подтверждения чертежей, размещения деталей до завершения сборки машины и заводских испытаний. Даже индивидуальные производственные линии специальной формы можно быстро внедрить, опираясь на ресурсы кластера, который хорошо адаптирован к реальным потребностям поставок клиентов в России и странах СНГ. Богатое производственное наследие и превосходное географическое положение заложили прочную основу для развития промышленности профилегибочного оборудования в Цанчжоу. Цанчжоу Ботоу — традиционная база литейной промышленности в Китае с долгой историей обработки литья. Компания имеет прочную основу в сталелитейной и литейной промышленности. Он имеет отработанную технологию обработки каркасов фюзеляжа оборудования, оснований и других тяжелых компонентов. Затраты на закупку сырья контролируемы, обеспечивая прочность всего корпуса машины. Он может производить профилегибочное оборудование, которое адаптируется к условиям непрерывной работы при высоких температурах и высоких нагрузках и подходит для долгосрочной бесперебойной производственной среды заводов в холодных регионах России. Географически Цанчжоу соседствует с Пекином и Тяньцзинем, а также недалеко от морских портов Тяньцзинь и Хуанхуа. Логистика комплектного оборудования и упаковки контейнеров для морской перевозки удобна. Морские и наземные каналы транспортировки крупногабаритных машин и оборудования завершены, что значительно снижает логистические затраты и транспортный цикл экспорта оборудования, а также облегчает транспортировку крупных комплектов производственных линий профилирования на европейские и азиатские рынки. В то же время местное правительство продолжает способствовать модернизации кластеров промышленности по производству характерного оборудования, обеспечивая политическую поддержку с точки зрения технологической трансформации, трансграничного экспорта электронной коммерции и корпоративной цифровой трансформации, помогая местным заводам продолжать модернизировать оборудование, расширять зарубежные рынки и способствовать преобразованию отрасли от традиционной механической обработки к производству интеллектуального оборудования. Хэбэй Дейли Ньюс… Технологические инновации и широкие возможности индивидуальной настройки позволяют формовочному оборудованию Cangzhou постоянно прорваться на зарубежные рынки. Вначале оборудование в Цанчжоу представляло собой в основном стандартизированные прессы для изготовления цветной стальной плитки и машины для формования стальных прогонов C/Z-образной формы. После многих лет технологических инноваций возможности местных предприятий в области НИОКР значительно улучшились. У них есть команда профессиональных инженеров-технологов роликов, которые владеют технологией трехмерного моделирования формовки. Они могут разработать различные нестандартные линии по производству профилей специальной формы по чертежам заказчика. Great Wall Network Cangzhou… Матрица продукции охватывает все типы оборудования для профилирования, такое как оборудование для производства цветных стальных кровельных стеновых панелей, интегрированные машины для C/Z-прогонов, производственные линии для прокатки фотоэлектрических кронштейнов, оборудование для кабельных лотков, оборудование для настила полов, профили для заборов, оборудование для формования дверей с рольставнями, агрегаты для прессования круглых и квадратных труб и т. д. Оно может не только предоставлять базовые экономичные модели с выдающимися экономическими показателями, но также поставлять высококлассные интеллектуальные производственные линии с сервоприводом, полностью автоматической резкой летающей пилы, а также дистанционным управлением и обслуживанием. Для трапециевидных кровельных панелей C8 и C20, стальных конструкций и профилей ограждений, популярных на российском рынке, завод в Цанчжоу может быстро выполнить открытие рулонной формы, поддержать модификацию языка системы ПЛК и адаптироваться к местным стандартам напряжения для удовлетворения потребностей локализованного производства. Многие компании также внедрили интеллектуальные технологии эксплуатации и технического обслуживания. Оборудование оснащено датчиками, позволяющими осуществлять удаленную диагностику неисправностей. 70% распространенных неисправностей можно устранить в режиме онлайн без необходимости выезда инженеров на объект по всей стране, что значительно снижает последующие затраты на техническое обслуживание зарубежных клиентов. Эту функцию предпочитают покупатели в Европе и Азии. Сеть Великой Стены Цанчжоу… Баланс между экономической эффективностью и качеством является важным преимуществом для профилегибочного оборудования Cangzhou в завоевании международного рынка. Опираясь на полную местную цепочку поставок, исключая многоуровневых посредников, завод-источник напрямую соединяется с зарубежными покупателями. Оснащенный оборудованием с теми же характеристиками, он имеет значительное ценовое преимущество по сравнению с европейским и американским оригинальным оборудованием. При этом локально проводятся строгие заводские испытания. Перед отправкой каждый комплект укомплектованных машин будет протестирован с использованием материалов для проверки точности формования, размера сдвига и эксплуатационной стабильности. После прохождения испытаний продукция будет упаковываться и отправляться в регионы Китая… Полная конкуренция внутри промышленного кластера также заставляет заводы постоянно оптимизировать материалы, утолщать основную раму, использовать износостойкие материалы роликов, стабильные гидравлические и электрические аксессуары с учетом затрат на закупку оборудования и длительного срока службы. Он очень подходит для приобретения предприятиям по обработке стальных конструкций, производителям строительных материалов и инженерным подрядчикам. Будь то одно машинное оборудование, необходимое для малого и среднего перерабатывающего предприятия, или целая автоматизированная производственная линия по производству профилегибочных машин, необходимая для крупного промышленного проекта, Cangzhou Industrial Belt может предоставить универсальное комплексное решение. Клиентам не нужно искать разных поставщиков. Они могут локально оборудовать главную машину, разматыватель, перемотчик, ножницы и гибочные станки, а также другие вспомогательные вспомогательные машины, обеспечивая комплексную закупку, что значительно упрощает процесс закупок для зарубежных клиентов. Жители провинции Хэбэй… Развитая трансграничная зарубежная экосистема способствовала продвижению профилегибочного оборудования Cangzhou для дальнейшего глубокого изучения зарубежных рынков в русскоязычных регионах. Большое количество местных производственных компаний развернули несколько онлайн-каналов, таких как независимые станции, B2B-платформы и инспекции заводов за рубежом. Большое количество независимых станций Яндекса и Google продвигают русскоязычные и среднеазиатские рынки, глубоко фиксируют изменения спроса на зарубежных рынках и своевременно корректируют направления продуктов. Россия, Казахстан, Узбекистан и другие русскоязычные страны стали одним из основных экспортных рынков для профилегибочного оборудования Цанчжоу. Жители провинции Хэбэй… Многие зарубежные бизнесмены специально приехали в промышленную зону Цанчжоу, чтобы осмотреть завод, понаблюдать за испытаниями оборудования на месте и проверить прочность поддержки производственной цепочки. Местные службы поддержки внешней торговли укомплектованы, и они знакомы с экспортной декларацией оборудования, упаковкой контейнеров, проверкой товаров и процедурами обработки документов. У них есть большое количество технических специалистов по внешней торговле, которые понимают русский и английский языки и могут предоставить полный цикл услуг, таких как общение с чертежами, технические вопросы и ответы, руководство по установке и поставка запчастей. Даже после доставки оборудования оно может обеспечить долгосрочную поставку изнашиваемых деталей, таких как валки, режущие инструменты, уплотнения и т. д., решая проблемы последующей закупки деталей для зарубежных клиентов и устраняя болевые точки, связанные с медленным послепродажным обслуживанием и длительным циклом поставок деталей у многих зарубежных поставщиков оборудования. Заглядывая в будущее, глобальное строительство стальных конструкций переживает бум, новая фотоэлектрическая энергетическая отрасль продолжает расширяться, национальные инфраструктурные проекты в русскоязычных регионах продолжают реализовываться, а рыночный спрос на высокопроизводительное оборудование для профилирования будет продолжать расти. Промышленность профилегибочного оборудования Цанчжоу не остановится на ценовых преимуществах. Он продолжает увеличивать инвестиции в исследования и разработки, переходя на высокоскоростные, высокоточные, полностью автоматизированные и интеллектуальные направления, постоянно оптимизируя продукцию и полируя специальные модели, подходящие для высокохолодных условий работы и производства высокопрочных профилей. Опираясь на комплексные промышленные кластеры, преимущества цепочки поставок, индивидуальные возможности исследований и разработок и развитые системы внешнеторгового обслуживания, Хэбэй Цанчжоу продолжает расширять свое влияние на мировом рынке оборудования для профилирования, продолжая предоставлять экономически эффективные, стабильные и надежные комплексные решения для профилирования промышленных клиентов в России, Центральной Азии и по всему миру, а также способствуя развитию мировой металлообрабатывающей промышленности.
10
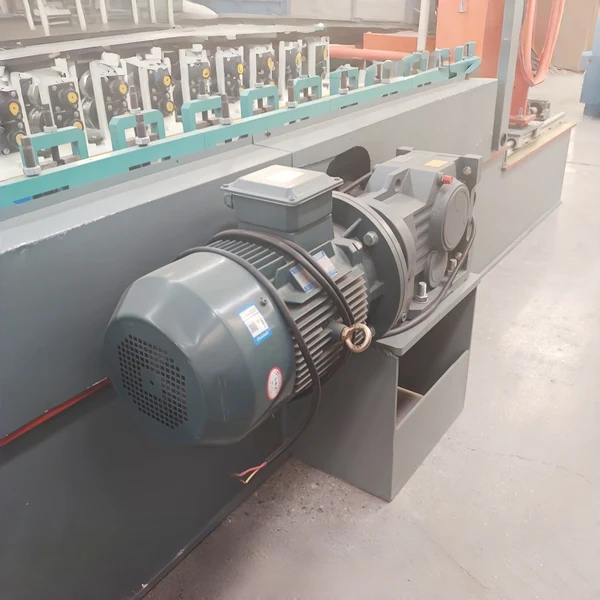
09/2026Подробное объяснение классификации редукторов и основных значений их применения в профилегибочном оборудовании.
В области современной промышленной обработки валков и формовки металлических профилей,Профилегибочное оборудованиеЭто основное оборудование для стандартизированного производства листов и профилей, которое широко используется в различных сценариях обработки металлических изделий, таких как стальные конструкции, легкие стальные кили, автомобильные профили, пластины ограждений и фотоэлектрические кронштейны. иРедукторЯвляясь основным компонентом системы механической трансмиссии для профилирования, он играет ключевую роль в снижении скорости двигателя, увеличении крутящего момента трансмиссии, стабилизации работы оборудования и согласовании рабочих условий формования. От этого напрямую зависит точность формования оборудования, стабильность работы, срок службы и эффективность производства. Различные типы переходников подходят для профилегибочного оборудования в различных условиях работы. Разумный выбор является основной предпосылкой для обеспечения эффективной и безотказной работы производственной линии. В этой статье будет подробно рассмотрена классификация основных промышленных редукторов, а также дан углубленный анализ конкретных применений и технических преимуществ различных редукторов в профилегибочном оборудовании. Он предоставит профессиональные рекомендации по выбору промышленного оборудования, модернизации оборудования, эксплуатации и техническому обслуживанию производственных линий, а также поможет отраслевым пользователям точно подобрать соответствиеРедуктор для профилегибочной машиныПлан адаптации. 1. Подробная классификация и эксплуатационные характеристики основных промышленных редукторов. Основной принцип работы редуктора заключается в снижении скорости, увеличении крутящего момента и плавной передаче мощности через механические конструкции, такие как шестерни, червячные передачи и планетарные передачи. Оно также амортизирует рабочие вибрации оборудования и защищает двигатель и конструкцию трансмиссии. В соответствии с различиями в конструкциях трансмиссии, механических принципах и применимых условиях работы обычно используемые промышленные редукторы можно разделить на пять основных категорий. Структурные характеристики, эксплуатационные преимущества и сценарии применения различных продуктов существенно различаются, и они также являются важной основой для дифференцированного выбора профилегибочного оборудования. 1. Шестеренчатый редуктор Шестеренчатый редуктор является наиболее широко используемым редуктором общего назначения в промышленности. В основном он разделен на три подкатегории: цилиндрический редуктор, косозубый редуктор и конический редуктор. Для передачи мощности он основан на зацеплении шестерен. Этот тип редуктора имеетВысокая эффективность трансмиссии, высокая несущая способность, низкий рабочий шум, износостойкость и долговечность.Основное преимущество заключается в том, что эффективность передачи может достигать более 95%, что позволяет адаптироваться к непрерывным и бесперебойным условиям промышленного производства. В то же время он имеет компактную структуру и отличные характеристики рассеивания тепла. Его можно адаптировать к сценариям передачи данных со средней и высокой скоростью, со средней и высокой нагрузкой, и он имеет чрезвычайно низкие затраты на техническое обслуживание. Недостатком является то, что производительность высокоточного управления средняя и не подходит для сверхточного микроформовочного оборудования. В промышленной сфере винтовые редукторы стали первым выбором для профилегибочного оборудования общего назначения благодаря их плавной передаче зацепления. 2. Планетарный редуктор Планетарный редуктор представляет собой прецизионное трансмиссионное оборудование. Он состоит из солнечной шестерни, планетарной шестерни, внутреннего венца и водила планетарной передачи. Он имеет базовую структуру передачи с равномерной передачей мощности, высокой соосностью и чрезвычайно высокой точностью. Его основное преимущество заключается вНебольшой размер, высокая плотность крутящего момента, высокая точность передачи, небольшой обратный зазор и высокая перегрузочная способность., может обеспечить точный контроль скорости и синхронную передачу и идеально подходит для высокоточного формования и автоматизированных производственных линий. По сравнению с обычными зубчатыми редукторами планетарные редукторы обладают лучшей стабильностью трансмиссии и ударопрочностью, а также могут адаптироваться к высокочастотным старт-стопным условиям и точному регулированию скорости. Они являются основными поддерживающими компонентами высокотехнологичного интеллектуального оборудования для профилирования валков. Единственным недостатком является относительно высокая стоимость оборудования. 3. Червячный редуктор Червячные редукторы основаны на шахматном зацеплении червячных передач и червяков для достижения передачи и имеют уникальныеФункция обратной самоблокировки, который может эффективно предотвратить отскок заготовки и реверс ролика после остановки оборудования и является чрезвычайно защитным. Этот тип редуктора имеет простую конструкцию, низкую стоимость, бесшумную работу и широкий диапазон передаточных чисел и подходит для условий низкой скорости, больших нагрузок и прерывистой работы. Однако эффективность трансмиссии низкая, потребление энергии высокое при длительной непрерывной работе, а скорость износа относительно высокая. Поэтому он в основном используется в простом профилегибочном оборудовании для малых и средних, низкоскоростных, прерывистых операций и не подходит для крупномасштабных автоматизированных линий непрерывного производства. 4. Циклоидный вертушечный редуктор. Циклоидальный вертушечный редуктор использует принцип циклоидального зацепления штифтовых зубьев и планетарной передачи. Он имеет прочную структуру, ударопрочность и износостойкость.Чрезвычайно высокая перегрузочная способность и отличная сейсмостойкость., может адаптироваться к суровым промышленным условиям с пылью, вибрацией и небольшими перегрузками. Он имеет большой коэффициент уменьшения, небольшой размер, стабильную работу без явного воздействия, простоту обслуживания и подходит для сценариев промышленного производства со сложными условиями труда и плохой окружающей средой. Недостатком является то, что точность работы на высокой скорости является средней, и она в основном используется в тяжелом низкоскоростном профилегибочном оборудовании и производственных линиях для профилирования толстых листов. 5. Редуктор поверхности твердых зубьев Редуктор с твердыми зубьями представляет собой специальное трансмиссионное оборудование, разработанное для тяжелых промышленных условий. Шестерни закалены и закалены. Поверхность зуба обладает высокой твердостью, износостойкостью, устойчивостью к давлению и усталостной прочностью. Он может выдерживать воздействие высокой интенсивности и большой нагрузки в течение длительного времени. Этот тип редуктораДлительный срок службы, стабильная передача и чрезвычайно низкий уровень отказов., подходит для больших, сверхмощных, непрерывных промышленных производственных линий и является основным поддерживающим продуктом для толстых стальных листов и оборудования для профилирования рулонов большого профиля. Он широко используется в тяжелой промышленности, производстве стальных конструкций и производстве крупных труб. 2. Основные сценарии применения переходников в профилегибочном оборудовании. Принцип работы профилегибочной машины заключается в постепенной прокатке и сгибании металлических листов с помощью нескольких формовочных роликов для придания им формы профилей фиксированных характеристик. Весь производственный процесс требует равномерной передачи мощности, синхронной работы роликов и стабильного крутящего момента, чтобы избежать деформации листа, отклонений размеров и царапин на поверхности. Являясь силовым сердечником профилегибочного оборудования, редуктор напрямую соответствует мощности двигателя и условиям эксплуатации ролика. Различные типы профилегибочного оборудования должны быть оснащены соответствующими переходниками для обеспечения точности и стабильности производства. Ниже приводится разбивка сценариев применения различных типов редукторов. 1. Обычное легкое профилегибочное оборудование: винтовой редуктор, червячный редуктор. Для легкого профилегибочного оборудования, такого как легкие стальные кили, небольшие ограждения, тонкие стальные пластины и декоративные профили, производственная линия предъявляет умеренную скорость работы, небольшую нагрузку и средние требования к точности формовки.Винтовой редукториЧервячный редуктор. Среди них редуктор с косозубой передачей опирается на свою эффективную и стабильную работу трансмиссии, чтобы обеспечить синхронную работу нескольких наборов роликов, избежать отклонений при формировании пластин и адаптироваться к условиям непрерывного массового производства; Червячный редуктор использует обратную самоблокирующуюся характеристику для блокировки положения роликов во время остановки оборудования, смены материала и этапов отладки, предотвращая смещение пластины и уменьшая ошибки отладки. Это подходящее решение чрезвычайно экономично и просто в эксплуатации и обслуживании. Это основное решение для малых и средних заводов по обработке профиля. 2. Высокоточная интеллектуальная линия по производству профилегибочных машин: планетарный редуктор. Высококачественные продукты, такие как автомобильные профили, фотоэлектрические кронштейны, прецизионные листы для бытовой техники и ультратонкие профили из нержавеющей стали, предъявляют чрезвычайно высокие требования к точности размеров формования, плоскостности поверхности и постоянству профиля. Им требуется оборудование для точного регулирования скорости, синхронной передачи и контроля ошибок трассировки. Этот тип интеллектуальной автоматизированной линии по производству профилей является основным вспомогательным оборудованием.Планетарный редуктор. Чрезвычайно малый обратный зазор планетарного редуктора позволяет точно контролировать угол поворота роликов, гарантируя, что погрешность формования каждого набора профилей контролируется на микронном уровне; характеристики высокой плотности крутящего момента могут быть адаптированы к высокочастотному запуску и остановке оборудования, а также к условиям формования с переменной скоростью, что идеально соответствует эксплуатационным потребностям автоматизированных производственных линий и значительно повышает производительность высококачественных профилей. В то же время его компактная структура может адаптироваться к расположению интегрированного интеллектуального оборудования, экономя место для установки оборудования. 3. Высокопроизводительное оборудование для профилирования толстолистового проката: редуктор с твердой поверхностью зуба, редуктор с циклоидальной вертушкой. Профилирование тяжелых заготовок, таких как двутавровые балки стальных конструкций, швеллеры, толстостенные трубы и профили шахтных крепей, требует чрезвычайно тяжелых нагрузок на оборудование, сильного воздействия качения и длительной непрерывной работы с тяжелыми нагрузками. Это предъявляет чрезвычайно высокие требования к несущей способности, ударопрочности и износостойкости редуктора. Этот тип тяжелого оборудования является предпочтительным.Редуктор поверхности твердых зубьев, закаленная поверхность зуба может выдерживать высокоинтенсивные нагрузки качения в течение длительного времени, не легко изнашивается и деформируется, значительно снижает частоту отказов оборудования и подходит для 24-часового непрерывного массового производства; может использоваться в некоторых производственных цехах со сложными условиями труда и большим количеством пыли.Циклоидальный вертушечный редуктор, полагаясь на свои превосходные антисейсмические, пыленепроницаемые свойства и свойства защиты от перегрузок, позволяющие адаптироваться к суровым производственным условиям и обеспечивать стабильную работу тяжелых производственных линий. 3. Влияние выбора редуктора на производительность профилегибочного оборудования. Во всем наборе оборудования для профилегибочного оборудования выбор, установка, эксплуатация и обслуживание редуктора напрямую определяют основную производительность производственной линии и являются ключом к повышению качества и эффективности оборудования, снижению затрат и потребления. Во-первых, адаптированный редуктор может достичьТочное соответствие мощности, решить проблемы слишком высокой скорости двигателя и недостаточного крутящего момента, поддерживать скорость и давление роликов в оптимальных рабочих условиях и избегать производственных дефектов, таких как деформация растяжения листа, морщины и отклонения размеров; во-вторых, высококачественные редукторы имеют плавную передачу и небольшую вибрацию, что позволяет эффективно снизить рабочий шум и износ оборудования, продлить срок службы роликов, подшипников и всего оборудования, а также сократить время простоя оборудования и время технического обслуживания; наконец, разумный выбор редуктора может снизить потребление энергии и повысить эффективность трансмиссии. Длительная эксплуатация может значительно снизить затраты предприятия на производство, эксплуатацию и техническое обслуживание. Напротив, неправильный выбор редуктора приведет ко многим производственным проблемам: высокоточное оборудование в паре с обычными зубчатыми редукторами приведет к недостаточной точности формования и резкому увеличению брака продукции; тяжелое оборудование в сочетании с легкими редукторами подвержено износу шестерен, поломке зубьев, недостаточной мощности и другим неисправностям, что приводит к частым остановкам на техническое обслуживание, что серьезно влияет на ход производства; Использование прецизионных редукторов в тяжелых условиях работы может легко привести к накоплению пыли в оборудовании, сокращению срока его службы и увеличению затрат компании на замену оборудования. Таким образом, сочетание размера загрузки, точности формования, условий эксплуатации и выбора производственной среды профилегибочного оборудования является основной основой эффективной работы производственной линии. 4. Обзор отрасли и тенденции развития По мере того, как индустрия обработки металлического профиля движется в сторонуВысокая точность, автоматизация, интеллект, сверхмощностьВ связи с модернизацией требования к производительности профилегибочного оборудования для редукторов продолжают расти. Традиционные редукторы общего назначения постепенно совершенствуются в направлении точности, прочности, низкого энергопотребления и длительного срока службы. Доля применения планетарных редукторов и высокоточных твердозубых переходников в высокотехнологичном профилегибочном оборудовании продолжает расти. В то же время интегрированные и модульные редукторы больше подходят для быстрой установки, отладки, эксплуатации и обслуживания интеллектуальных производственных линий. Редуктор, являющийся незаменимым компонентом трансмиссии профилегибочного оборудования, кажется, имеет простую конструкцию, но он напрямую контролирует точность, стабильность и эффективность работы оборудования. Точное понимание классификационных характеристик и сценариев адаптации различных типов редукторов, научный выбор, а также регулярная эксплуатация и техническое обслуживание с учетом реальных условий работы производственной линии являются важными средствами для предприятий по переработке профиля оптимизации производственных процессов, улучшения качества продукции, снижения производственных затрат и повышения конкурентоспособности на рынке. В будущем, благодаря постоянным инновациям в технологии промышленной передачи, высокоэффективные, точные, интеллектуальные и управляемые, долговечные и экономичные редукторы будут продолжать способствовать высококачественному развитию отрасли профилирования и помогать промышленности по обработке промышленных профилей достигать интеллектуальных и стандартизированных обновлений.
10
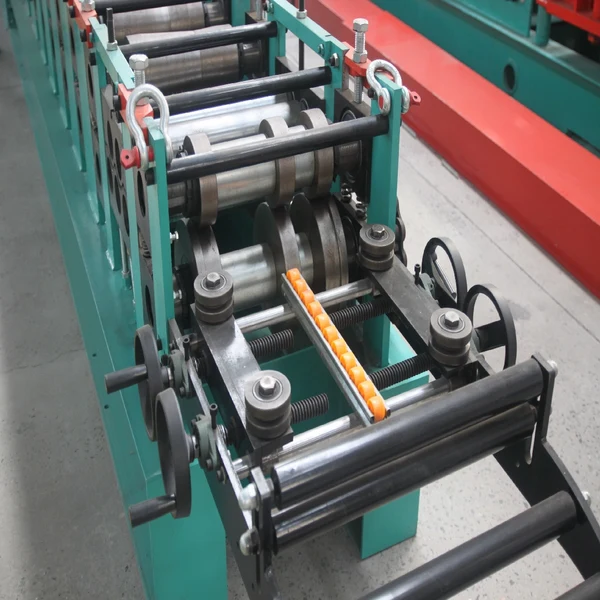
09/2026Как эффективно исправить отклонение обработки на профилегибочных станках для обеспечения точности производства профилей
При крупносерийном производстве строительных металлических профилей, черепицы и ограждающих панелей точность обработки профилегибочного станка напрямую определяет степень квалификации готовой продукции и качество строительства проекта. Различные факторы, такие как длительная эксплуатация оборудования, неправильная отладка параметров, отклонения от эталонных характеристик фюзеляжа и различия в сырье, приведут к проблемам обработки, таким как отклонения размеров, искажения боковых изгибов, ошибки длины и неровные поверхности досок профилей. Если такое отклонение не удастся исправить вовремя, это не только приведет к большому количеству отходов материала, но также повлияет на соответствие установки панелей на месте и задержит ход реализации проекта. В этой статье подробно анализируются основные причины отклонений при обработке на профилегибочных машинах, а также приводятся полнофункциональные, реализуемые решения по коррекции отклонений и оптимизации точности, которые помогают производственным компаниям быстро решать проблемы с ошибками при обработке и стабилизировать качество продукции на производственной линии. В связи с быстрым развитием индустрии сборных строительных конструкций на рынке предъявляются все более строгие требования к точности для продукции, формованной в рулонах, такой как цветная стальная черепица, старинная металлочерепица, напольные настилы и подвесные панели для наружных стен. Большинство компаний, занимающихся обработкой профиля, сталкиваются с проблемами различной степени отклонения в процессе обработки во время работы своего оборудования. К распространенным проявлениям относятся общий боковой изгиб профилей, локальные выпуклости и вмятины, неточная длина и размеры готовых изделий, несоответствующая ширина панелей слева и справа, наклонные надрезы и заусенцы и т. д. Многие компании полагаются исключительно на ручную постчистовую обработку, что не только существенно увеличивает трудозатраты, но и не решает проблему отклонения от первопричины, что затрудняет выполнение высоких требований к снабжению строительных объектов. Чтобы полностью уменьшить ошибки обработки, необходимо реализовать целевые планы коррекции отклонений, основанные на нескольких аспектах, таких как структура оборудования, производственный процесс, рабочие характеристики, а также эксплуатация и техническое обслуживание оборудования. Чтобы эффективно исправить отклонения в обработке профилегибочного станка, нам сначала необходимо точно определить основную причину отклонения. Отклонения обработки в основном делятся на четыре категории: отклонение механической структуры, отклонение параметров процесса, отклонение электрического управления и отклонение адаптации сырья. Отклонения механической конструкции чаще всего связаны с недостаточной точностью станины машины, износом роликов, несоосностью направляющего механизма, ослаблением крепления деталей трансмиссии; отклонения технологических параметров концентрируются в необоснованном уменьшении роликов, неравномерном распределении процессов формования, несбалансированном согласовании скорости производственной линии; отклонения электрического управления в основном вызваны неупорядоченными параметрами сервосистемы, ошибками измерения энкодера и задержками сигналов системы управления; отклонения сырья – это отклонения от формы формования, вызванные неравномерной толщиной листа, твердостью и нестабильным натяжением рулона. Различные типы отклонений соответствуют исключительным планам коррекции, и точное исследование может эффективно решить проблему. Для наиболее распространенных механических структурных отклонений основные методы коррекции заключаются в калибровке эталонов оборудования и ремонте механически изнашиваемых деталей. Каркас фюзеляжа является основой обеспечения точности обработки. Если фюзеляж не был обработан или деформирован во время длительной эксплуатации, это приведет к тому, что опорная поверхность установки роликов будет неровной, а высота каждой формовочной станции будет смещена, что непосредственно приведет к боковому изгибу и искажению профиля. В связи с этим необходимо регулярно обнаруживать и калибровать базовую поверхность рамы оборудования, а также использовать прецизионные измерительные инструменты для коррекции уровня и параллельности рабочей станции, чтобы обеспечить единство исходной точки установки всех формовочных роликов. В то же время ролик является основным компонентом, непосредственно контактирующим с листом. Длительная обработка металлических листов приведет к изнашиванию поверхности, появлению бороздок и царапин, что приведет к неравномерному формированию листа и отклонению размеров. Степень износа роликов необходимо регулярно проверять, а ролики с серьезным износом необходимо своевременно полировать и ремонтировать или заменять, чтобы обеспечить соответствие округлости и концентричности роликов стандарту. Несоосность механизма подачи направляющих является основной причиной отклонения пластины и ширины, а также ключевой задачей ежедневной коррекции отклонений. В процессе производства зазор между направляющими перегородками слишком велик, направляющие ролики изнашиваются, а подающие ролики имеют разную высоту, что приводит к отклонению листа влево и вправо при транспортировке, что приводит к отклонениям размеров при окончательном формовании. Для устранения этой проблемы необходимо регулярно подстраивать расстояние между направляющими перегородками и следить за тем, чтобы зазор точно соответствовал ширине плиты, не сдавливая красочную поверхность плиты и не оставляя лишнего места для раскачивания; всесторонне проверить податливость вращения и уровень всех подающих и опорных роликов, а также заменить заклинившие или сильно изношенные ролики, чтобы обеспечить транспортировку листа по прямой линии с постоянной скоростью на протяжении всего процесса, а также исключить отклонения смещения от подающего конца. На высокотехнологичных производственных линиях профилирования, оснащенных автоматическими системами коррекции, датчики коррекции необходимо регулярно калибровать, чтобы гарантировать, что система точно корректирует смещения листов в реальном времени и отвечает потребностям высокоточного производства листов. Отклонения при формовании, вызванные необоснованными параметрами процесса, необходимо корректировать посредством стандартизированной отладки процесса. Чтобы увеличить производственную мощность, многие компании-производители слепо ускоряют производство или по своему усмотрению регулируют уменьшение валков, что приводит к недостаточному формованию листа, неравномерному локальному напряжению, выпуклостям, складкам и отклонениям деформации. Правильный метод коррекции состоит в том, чтобы следовать принципу процесса «поэтапное формование, шаг за шагом» и разумно распределять величину уменьшения каждой группы формовочных роликов в соответствии с толщиной листа, материалом и спецификациями формата, чтобы избежать чрезмерной деформации или недостаточной формовки на одной станции. Толстые пластины и пластины высокой твердости должны снижать скорость работы производственной линии и увеличивать буферное время формования, чтобы обеспечить полную форму пластины; для тонких декоративных пластин скорость можно точно настроить, обеспечивая при этом точность, чтобы сбалансировать производственную мощность и качество обработки. В то же время, когда оборудование переходит в производство, необходимо провести проверку испытательной машины для точного измерения высоты волны, расстояния волны и эффективной ширины профиля пробного производства, а параметры ролика могут быть точно настроены на основе данных испытаний, чтобы подтвердить отсутствие отклонений перед массовым производством. Ошибка электрической системы управления является ключевым фактором, приводящим к неточной длине готового изделия и отклонению резки. Это также является основным направлением калибровки интеллектуального прокатного оборудования. Система сервопривода, энкодер и система управления ПЛК отвечают за измерение подачи листа и контроль резки. После длительной эксплуатации могут возникнуть такие проблемы, как дрейф параметров, проскальзывание энкодера и задержки реакции сигнала, что приводит к неравномерной длине готовых изделий и перекосу резки. Для исправления таких отклонений необходимо регулярно калибровать энкодер оборудования, очищать энкодер от пыли и мусора, затягивать установочные винты во избежание проскальзывания измерений; регулярно производить сброс основных параметров сервосистемы, унифицировать скорость подачи и ритм срабатывания отсечки, устранять ошибки, вызванные дрейфом параметров; заблокируйте основные электрические параметры и запретите непрофессионалам изменять их по своему желанию, чтобы избежать отклонений при пакетной обработке, вызванных путаницей параметров, вызванных человеком. Ввиду отклонения реза реза необходимо регулярно регулировать зазор летучей пилы, шлифовать и затуплять лезвие, обеспечивать синхронность резки, устранять такие проблемы, как заусенцы реза и наклон. Отклонения в обработке, вызванные неправильной адаптацией сырья, необходимо корректировать посредством предварительного контроля и точной настройки процесса. Различные партии стальных листов с цветным покрытием, оцинкованных листов и листов из алюминия, магния и марганца имеют небольшие различия в толщине, твердости и ударной вязкости. Если для производства используются фиксированные параметры, легко могут возникнуть отклонения при формовке. Перед производством необходимо проверить параметры сырья. Для листов с высокой твердостью соответствующим образом уменьшите степень обжатия одного комплекта роликов и увеличьте буферность формовочной станции; для пластин небольшой толщины точно отрегулируйте натяжение направляющей, чтобы избежать растяжения и деформации пластины. В то же время натяжение размотки строго контролируется, чтобы поддерживать постоянное и стабильное освобождение рулона, устраняя проблемы растяжения и отклонения листа, вызванные внезапным ослаблением и затягиванием рулона, а также адаптируясь к потребностям формования различного сырья. Помимо целенаправленной коррекции отклонений, создание механизма поддержания нормированной точности является основным средством устранения отклонений обработки от основной причины. Предприятиям необходимо разработать систему ежедневного осмотра оборудования, ежедневно проверять состояние крепления цепей передачи, подшипников и болтов, своевременно пополнять смазку, чтобы избежать отклонений точности, вызванных дрожаниями работы оборудования; раз в неделю калибровать точность направляющего механизма, эталона роликов и режущей системы; ежемесячно проводить комплексную проверку точности работы всей машины, своевременно заменять изношенные и стареющие детали. В то же время мы усилим профессиональную подготовку операторов, стандартизируем процедуры отладки оборудования, изменения моделей и производственных операций, а также устраним человеческие отклонения, вызванные нестандартизированными операциями. В настоящее время оборудование для профилирования модернизируется, обеспечивая высокую точность, интеллектуальность и низкий уровень ошибок. Новое поколение полностью автоматических профилегибочных машин оснащено интеллектуальной памятью параметров, автоматической коррекцией отклонений и функциями обнаружения ошибок в реальном времени. Он может автоматически записывать оптимальные параметры процесса для каждой версии и вызывать их одним щелчком мыши во время изменения модели, что значительно снижает количество ошибок при отладке. Он также оснащен модулем контроля точности в режиме реального времени, который может автоматически выявлять небольшие отклонения в процессе производства и исправлять их в режиме реального времени, эффективно избегая производства бракованной продукции. Применение интеллектуальной технологии точного управления меняет коррекцию отклонений обработки с «после исправления» на «предварительную профилактику», что значительно повышает стабильность и производительность производственной линии. Подводя итог, можно сказать, что отклонения в обработке профилегибочной машины являются результатом многомерных факторов оборудования, технологий, электричества и сырья. Если вы хотите полностью решить проблему обработки отклонений, вы не можете полагаться на один метод отладки. Вам необходимо создать полную систему точного контроля «точного исследования, целенаправленной коррекции, нормального обслуживания и интеллектуального управления и контроля». Калибруя механические контрольные параметры, оптимизируя параметры процесса, стабилизируя электрическое управление, строго контролируя адаптацию сырья, а также осуществляя ежедневную эксплуатацию и техническое обслуживание, можно комплексно устранить различные проблемы, такие как отклонения размеров формования профиля, отклонения деформации и отклонения резки, а также можно непрерывно производить высокоточные стандартизированные строительные металлические профили, помогая производственным компаниям сокращать потери, увеличивать производственные мощности и повышать конкурентоспособность основной продукции на рынке.
-


-


-


Dancy:WhatsApp
-
Frank:WhatsApp
-

ivy liu: WhatsApp